
 kr
허리 도구 가방 제조 공정: 일일 작업 현장 부하를 위한 엔지니어링
전기 기술자가 케이블 트레이를 고정하기 위해 손을 뻗은 다음 한쪽 무릎을 꿇고 바닥 링을 조정합니다. 몸통의 각도가 바뀔 때마다 허리 도구 가방은 움직이거나 처지거나 엉덩이를 자르지 않고 따라야 합니다. 이는 단순히 두꺼운 원단을 선택하는 문제가 아닙니다. 허리 도구 가방 제조 공정은 제품이 매일 해당 형상을 유지할 수 있는지 여부를 결정합니다. 잘 만들어진 허리 가방은 무게 분산, 포켓 배치, 벨트와 신체 사이의 연결 부분을 중심으로 설계되었습니다. 그렇기 때문에 웨이스트 백 소싱은 실제로 어떻게 만들어지는지 이해하는 것부터 시작해야 합니다.
허리 도구 가방 제조가 다른 도구 가방과 다른 이유
양쪽 어깨에 짐을 분산시키는 백팩이나 손으로 들고 다니는 토트백과 달리 허리 도구 가방은 몸에 닿는 벨트 어셈블리와 후면 패널에 전적으로 의존합니다. 몸통은 교대하는 동안 수백 번 회전하고, 구부러지고, 비틀어집니다. 따라서 제조 과정에서는 주머니를 열어 둘 수 있을 만큼 견고하면서도 자연스러운 움직임을 따라갈 수 있을 만큼 부드러운 가방을 만들어야 합니다.
- 무게 중심이 허리에 위치하므로 포켓 깊이와 레이아웃이 균형에 직접적인 영향을 미칩니다.
- 벨트 폭과 쿠셔닝은 반복적인 하중 하에서 장기적인 편안함을 결정합니다.
- 후면 패널의 솔기 배치는 접촉 압력 지점을 피해야 합니다.
- 벨트 부착물은 천이 찢어지기보다는 도구의 당김을 흡수해야 합니다.
실용적인 측면에서 이는 허리 도구 가방 생산에 일반 유틸리티 파우치보다 더 두꺼운 웨빙, 더 조밀한 스티치 및 더 많은 보강재가 사용됨을 의미합니다. 이는 또한 원단, 심지, 벨트의 관계가 하나의 시스템으로 설계되어야 함을 의미합니다.
허리 도구 가방 제조 공정, 단계별
1단계: 자재 선택 및 입고 검사
생산은 의도된 용도에 맞는 원단으로 시작됩니다. 전문적인 허리 가방의 경우 가벼운 상업 작업에는 600D 폴리에스터가 일반적이고 일상적인 작업 현장에서는 1680D 나일론이 선호됩니다. 벨트 웨빙은 일반적으로 폭이 1.5~2인치이고 촘촘하게 짜여진 폴리에스테르 웨빙으로 만들어지며 버클은 당김 테스트를 거쳐 선택됩니다.
입고되는 직물 롤은 무게, 코팅 접착력 및 색상 일관성을 검사합니다. PU 또는 방수 코팅은 재료가 절단 라인에 들어가기 전에 발수 테스트를 통해 확인되는 경우가 많습니다.
2단계: 절단 및 심지 준비
패널은 낭비를 최소화하는 CNC 또는 다이컷 패턴을 사용하여 정밀하게 절단됩니다. 본체 부분, 포켓 안감, 등받이 패널은 색상 차이를 방지하기 위해 동일한 생산 로트에서 별도로 절단됩니다. 후면 패널에 인터라이닝이나 폼을 적층하여 강성 없는 구조를 제공합니다.
3단계: 포켓 레이아웃 및 스티칭 순서
스티칭 순서는 가장자리 바인딩 전에 응력이 큰 솔기가 재봉되도록 계획됩니다. 포켓 개구부는 이중 스티치로 보강되었으며, 벨트 슬롯 끝, 루프 부착물 및 포켓 모서리에는 바텍 보강이 적용되었습니다. 일반적인 규칙은 메인 솔기에 센티미터당 최소 4바늘을 꿰는 것입니다.
작은 부품이 많이 들어 있는 재고의 경우 고밀도 포켓 배치로 사용 가능한 허리 가방과 도구를 삼킬 수 있는 허리 가방 사이의 차이를 만들 수 있습니다.
 모듈식 레이아웃을 갖춘 고밀도 32포켓 세련된 보관 도구 가방 이 허리 가방은 많은 작은 부품을 다루는 기술자를 위한 32개의 정리된 포켓과 견고한 벨트를 제공하여 빠른 접근과 정밀한 도구 분리에 이상적입니다. 제품보기 →
4단계: 벨트, 버클 및 하중 지지 조립
벨트는 허리 가방의 구조적 척추입니다. 웨빙은 후면 패널을 통해 삽입되고 박스 앤 X 패턴으로 꿰매어 하중이 가해질 때 느슨해지는 것을 방지합니다. 버클은 결합 주기와 인장 강도를 테스트합니다. 일부 구성에는 장시간 근무를 위해 패딩 처리된 내부 벨트가 추가됩니다.
"벨트는 기초입니다. 웨빙 부착이 실패하면 어떤 포켓 레이아웃도 가방을 구할 수 없습니다."
드릴과 수공구를 번갈아 사용하는 사용자를 위해 모듈형 퀵 릴리스 벨트 세트를 다양한 파우치 배열에 맞게 조정할 수 있습니다.
 감압식 다기능 헤비듀티 툴 웨이스트 팩 33파운드의 하중 용량과 강화된 응력 영역을 갖춘 이 허리 팩은 무거운 도구를 지지하는 동시에 패딩 처리된 스트랩과 벨트는 장시간 교대 시 피로를 줄여줍니다. 제품보기 →
5단계: 가장자리 바인딩, 마무리 및 최종 검사
주요 조립 후에는 해어짐을 방지하기 위해 가장자리를 묶고, 느슨한 실을 다듬고, 지퍼 또는 후크 앤 루프 잠금 장치를 확인합니다. 각 가방은 스티치 누락, 고르지 못한 솔기, 버클 결함이 있는지 검사됩니다. 포장하기 전에 벨트 부착물에 대한 최종 당김 테스트가 수행됩니다.
허리 도구 가방 생산에 중요한 품질 검사
품질 관리는 현장에서 조기 고장을 일으키는 세부 사항을 확인하는 것입니다. 아래 표는 배송 전 표준 전문가용 허리 가방에 대해 수행되는 검사를 보여줍니다.
| 시험항목 | 방법 | 합격 기준 |
|---|---|---|
| 벨트 풀아웃 | 웨빙을 고정하고 수직으로 당기기 적용 | 30kg에서는 솔기 분리 없음 |
| 솔기 강도 | 메인 후면 패널 솔기에 대한 인장 테스트 | 15kg 이하에서는 찢어지지 않음 |
| 스티치 밀도 | 돋보기 아래에서 스티치 수 계산 | cm당 최소 4바늘 |
| 버클 내구성 | 삽입 및 해제 주기 | 실패 없이 10,000주기 |
| 원단 무게 | 미리 절단된 패널의 GSM 스케일 | 사양의 5% 이내 |
맞춤형 허리 도구 가방 개발: OEM 구매자가 평가해야 할 사항
맞춤형 허리 도구 가방을 시운전할 때 첫 번째 질문은 색상이나 로고 배치가 아닙니다. 이는 정의된 최종 사용자 그룹을 위해 벨트, 후면 패널 및 포켓이 함께 작동하는 방식입니다. 전기 기술자는 드라이버와 와이어 너트를 넣을 수 있는 좁고 깊은 주머니를 활용합니다. 목수는 망치와 줄자를 넣을 더 큰 주머니가 필요할 수 있습니다. 드릴에 중점을 둔 사용자는 빠르게 접근할 수 있는 장착형 홀스터를 선호합니다.
숙련된 제조 파트너는 일반적으로 먼저 샘플을 제작한 다음 사용자 피드백에 따라 포켓 너비, 벨트 강성 및 버클 스타일을 조정합니다.
 목공 및 건설 노동자 특정 도구 허리 가방 8개의 포켓과 1개의 해머 루프가 있는 내마모성 폴리에스테르로 제작된 이 파우치는 작업 현장에서 내구성이 뛰어나고 균형 잡힌 도구 정리가 필요한 장인에게 적합합니다. 제품보기 →
확장 가능한 허리 도구 가방 제조업체 선택
브랜드 또는 유통 채널을 대상으로 소싱하는 경우 공장의 확장 능력은 샘플 품질만큼 중요합니다. 여러 생산 라인을 운영하고, 자재 로트를 지속적으로 확인하며, 수출 주문 경험이 있는 제조업체를 찾으세요. 제조 과정은 단일 이벤트가 아닙니다. 매 배치마다 반복되며 웨빙 두께나 스티치 장력의 작은 편차로 인해 최종 제품이 변경될 수 있습니다.
공급업체를 평가할 때 반품 검사 시 벨트 부착 실패를 어떻게 처리하는지, 봉제와 포장 사이에 구조화된 품질 게이트가 있는지 물어보세요. 또한 도구 가방과 배낭을 비교하면서 도구 가방 인체공학에 대해 어떻게 생각하는지 확인할 수 있습니다. 전문 공구 운반 장비 전체를 보려면 당사의 제품 개요로 돌아갈 수 있습니다.
결과: 작업 현장에 맞게 제작된 허리 도구 가방
허리 도구 가방은 배낭과 다르게 실패합니다. 벨트, 포켓 입구 또는 도구 무게가 옆으로 당기는 솔기에서 실패합니다. 성공적인 제조는 신중한 재료 선택, 스티치 패턴 및 하중 테스트를 통해 이 세 가지 사항을 해결하는 제조입니다. 공급업체를 평가할 때 전면 포켓 레이아웃만 보지 마십시오. 벨트가 어떻게 고정되어 있는지, 가방이 적재된 후 가방이 어떻게 작동하는지 살펴보세요. 실제 제조 품질이 드러나는 곳입니다.
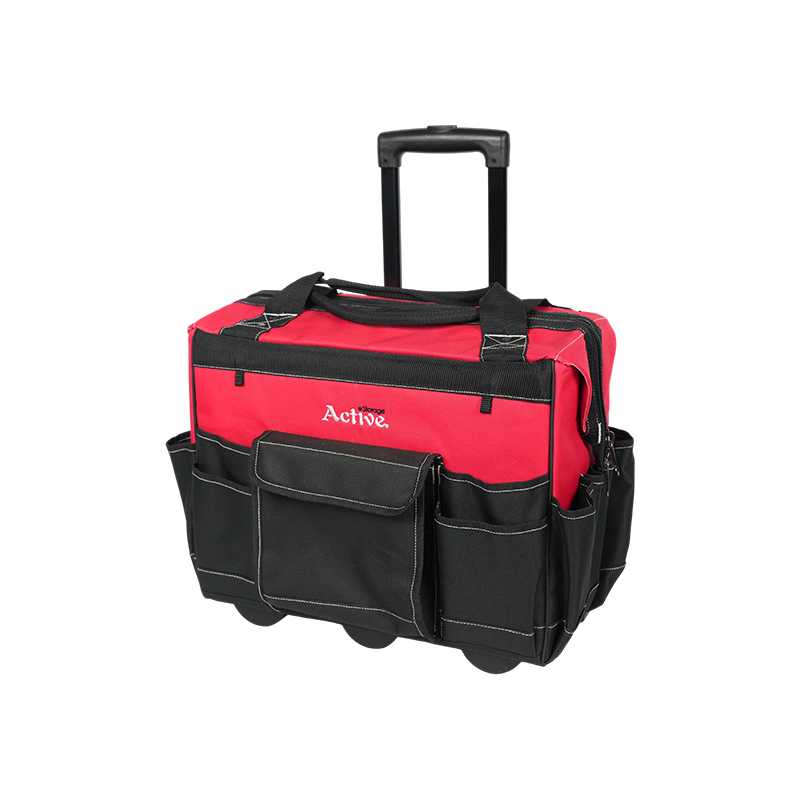

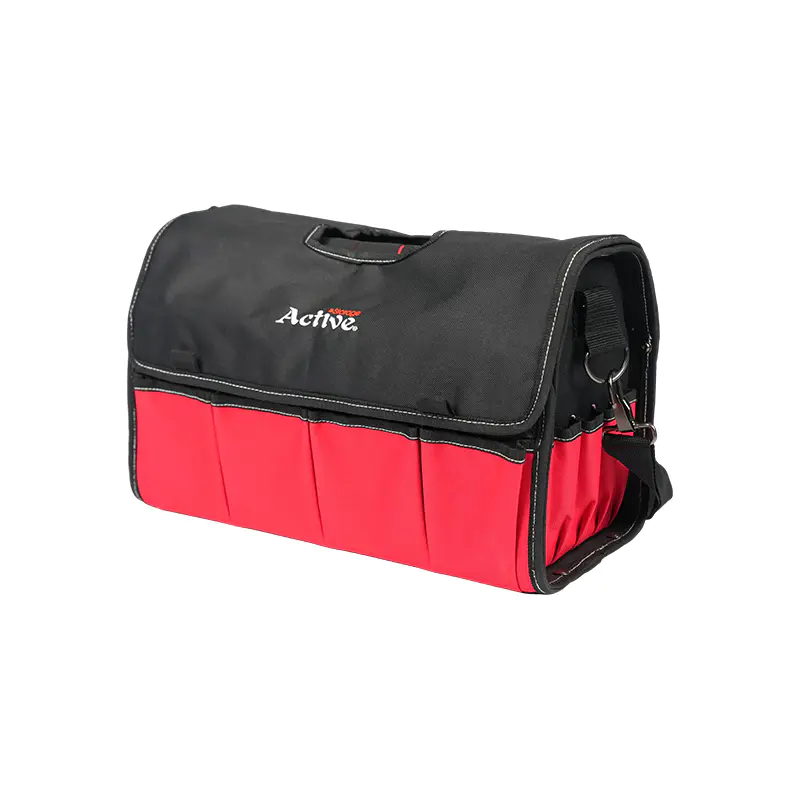
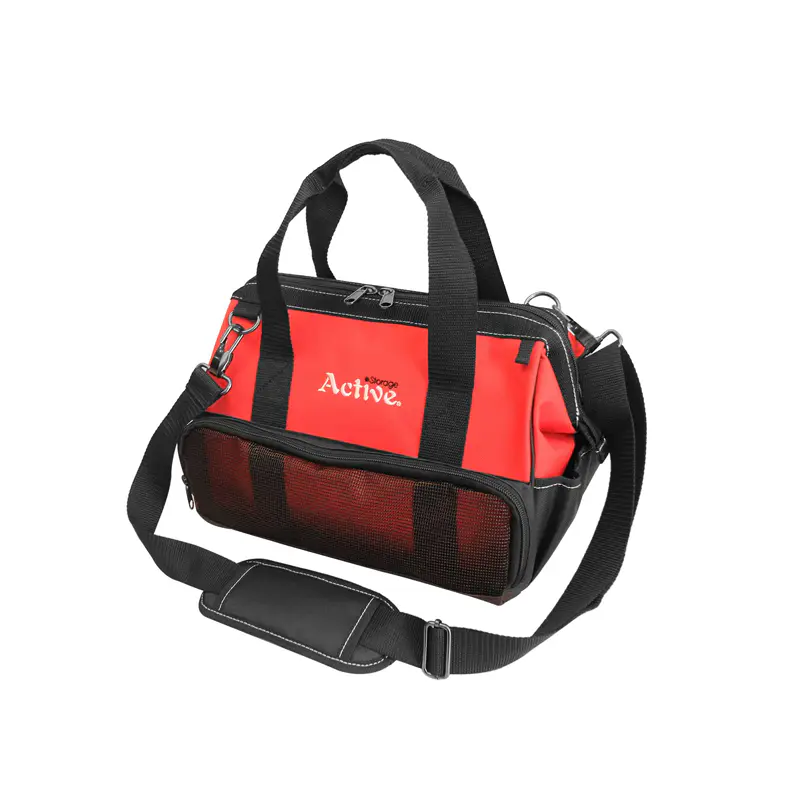
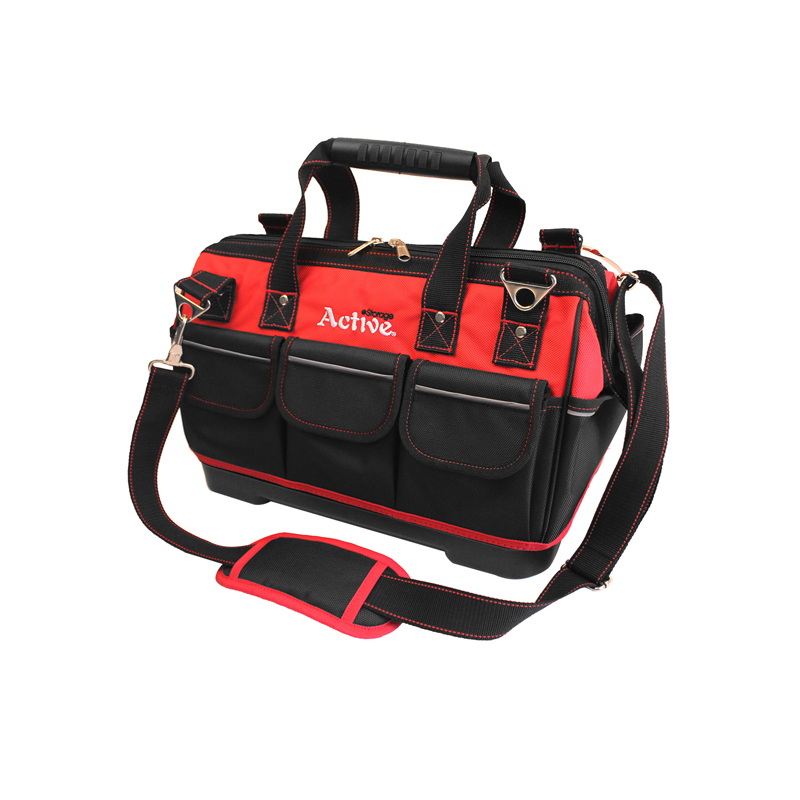
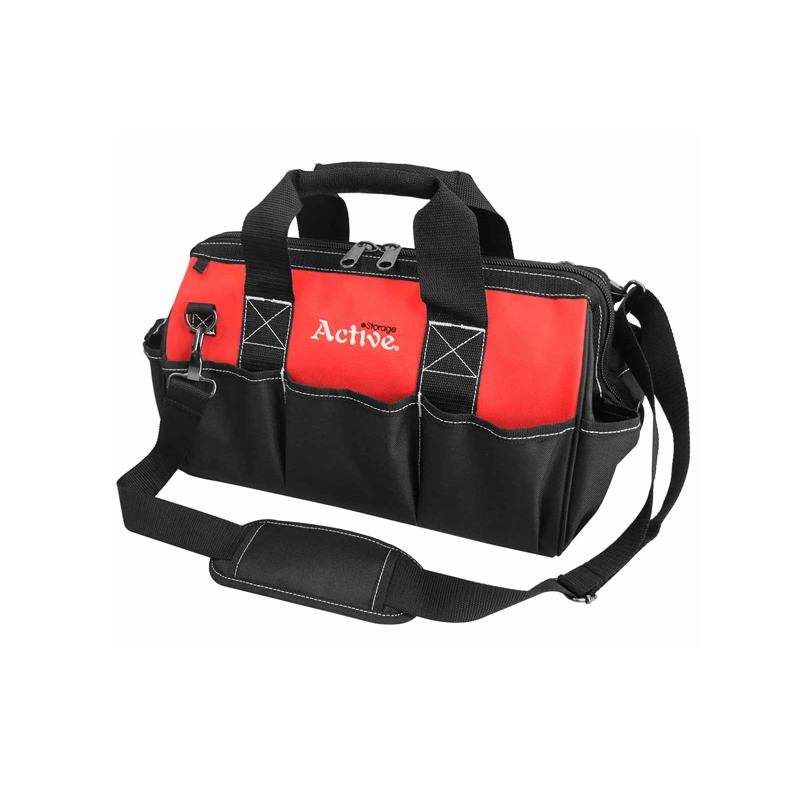
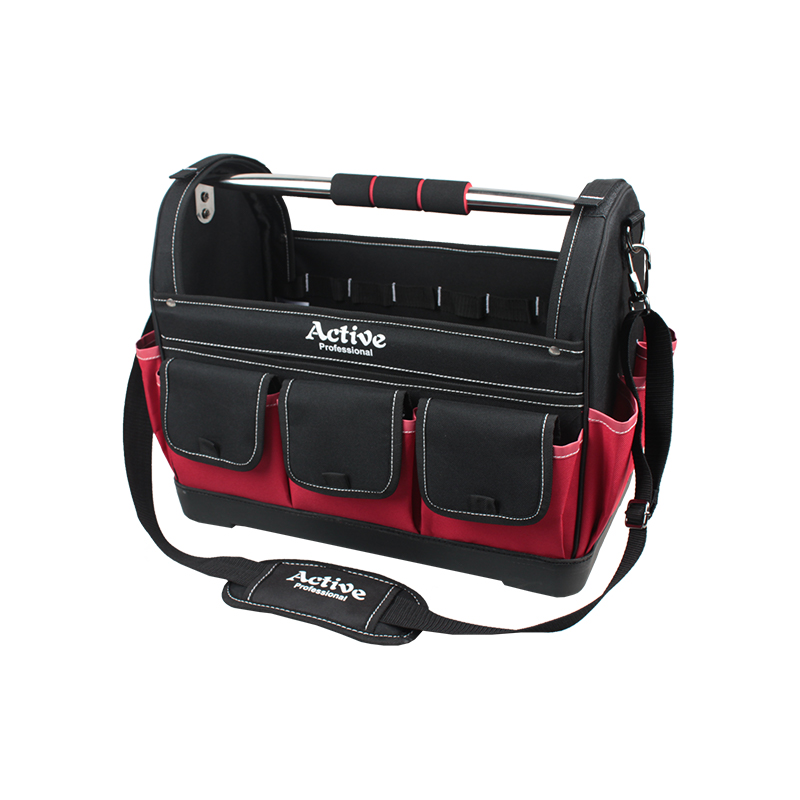
우리는 전문 기업입니다. 다양한 유형의 툴킷 내보내기.
우리는 '품질이 전부이며, 서비스가 가치를 높인다'
-
+86-15298800699

-
0512-58670375

-
karen@kun-bag.com

-
중국 장쑤성 장자강시 청강로 93호 11호